


Threading Bermata Dua Mati
Kompatibilitas Khusus: Didesain khusus untuk mesin threading cerdas, cetakan ini memiliki struktur mesin presisi tinggi yang sangat sesuai dengan p...
See Details
Seorang kru yang memasang gudang kaku penyimpanan dingin memiliki 60 saluran galvanis sepanjang 1-1/4 inci untuk dipotong, rim dan dipasang sebelum satu gantungan dipasang. Dengan ratchet threader pada dudukan tripod yang memerlukan waktu pengengkolan sekitar dua menit per penyediaan, ditambah pengaturan dan oli. Dengan mesin yang membuang pipa dan mengumpankan die head yang terendam oli, penyelesaian yang sama membutuhkan waktu hampir 15 detik. Jarak antara kedua angka tersebut adalah keseluruhan argumen untuk memilih pengulir saluran yang tepat, dan alasan mengapa keputusan tersebut perlu memikirkan lebih lanjut daripada melihat sekilas halaman katalog.
Definisi tersebut menyembunyikan bagian-bagian yang benar-benar penting di lokasi: ukuran penutup pahat, apakah kepala cetakan memiliki lancip 1:16 pada potongan keseratus, bagaimana pipa ditopang, dan di mana serpihan dan minyak pemotongan berakhir. Bagian di bawah ini mengikuti urutan yang biasanya dijawab oleh mandor atau pembeli.
Pengulir saluran memotong profil NPT yang sama dengan yang digunakan pada pipa baja, itulah sebabnya kopling kaku berputar dengan tangan dan kemudian menariknya kencang dengan satu atau dua putaran kunci pas.
Ada tiga detail yang menentukan apakah hal ini akan terjadi: lancip, jumlah ulir, dan panjang ulir. NPT adalah benang yang meruncing dengan rasio 1:16, sekitar 1,79 derajat per sisi, sehingga sambungan menjadi kencang saat terpasang dan lancip itu sendiri yang melakukan sebagian besar jangkauan. Jumlah benang berubah sesuai ukuran perdagangan, itulah sebabnya satu kepala cetakan mencakup berbagai ukuran dan kepala kedua menutupi sisanya.
| Ukuran perdagangan saluran | Benang per inci | Kelompok kepala mati yang khas |
| 1/2 inci. | 14 | 1/2 hingga 1 inci. |
| 3/4 inci. | 14 | 1/2 hingga 1 inci. |
| 1 masuk. | 11.5 | 1/2 hingga 1 inci. |
| 1-1/4 inci. | 11.5 | 1-1/4 hingga 2 inci. |
| 1-1/2 inci. | 11.5 | 1-1/4 hingga 2 inci. |
| 2 masuk. | 11.5 | 1-1/4 hingga 2 inci. |
| 2-1/2 inci. | 8 | 2-1/2 hingga 4 inci. |
| 3 inci. | 8 | 2-1/2 hingga 4 inci. |
| 4 inci. | 8 | 2-1/2 hingga 4 inci. |
Panjang benang sama pentingnya dengan nada. Kopling harus dipasang dengan tangan untuk sebagian besar panjangnya dan diakhiri dengan kunci pas; seutas benang dipotong terlalu panjang di bagian bawah sebelum sambungannya kencang, dan satu benang yang dipotong terlalu pendek membuat sambungan menjadi pendek untuk mengikat sepenuhnya.
Pilih alat dengan menghitung benang per shift, bukan berdasarkan ukuran terbesar pada gambar: alat pengulir ratchet tangan masuk akal hingga sekitar 1-1/4 inci dan seperempatnya berakhir dalam sehari, sementara mesin menang segera setelah pekerjaan melewati 1-1/2 inci atau tiga puluh berakhir shift.
Penggerak daya berada di antara keduanya: penggerak ini memutar kepala cetakan model tangan dari bor atau motor khusus, yang menghilangkan proses pengengkolan namun tetap menyerahkan kontrol penjepitan, peminyakan, dan chip pada operator. Itu adalah kompromi yang baik pada pekerjaan servis dimana pipa sudah terpasang di tempatnya dan tidak dapat sampai ke mesin.
 Mesin Threading Pipa Listrik Kecepatan Ganda SQ65 2,5 Inci Untuk pekerjaan servis pada pipa tetap, alat berat kecepatan ganda 15–65 mm ini mencakup tiga set cetakan dan mendukung penguliran BSPT/NPT. Lihat Produk →
Sebuah benang lolos ketika sudah terbentuk sempurna, meruncing pada 1:16, bebas dari puncak yang sobek atau terlipat, dan cukup panjang untuk memungkinkan konektor terhubung dengan panjang penuh yang dirancang.
Tiga pemeriksaan mencakup hampir setiap kegagalan yang terlihat di lapangan, dan pemeriksaan ketiga tersebut memerlukan waktu kurang dari satu menit per akhir.
Bahasa kode menambahkan pemeriksaan keempat: NEC mengharuskan ulir pada saluran logam kaku dipotong sesuai dimensi runcing standar, sehingga sambungan yang dibuat dengan bentuk ulir standar akan sesuai. Pekerjaan campuran yang menggabungkan katup impor dengan kopling domestik biasanya menimbulkan kebingungan, dan perbedaan antara NPT, BSPT, dan BSPP dijelaskan di sini jenis benang dan panduan ukuran itu layak disimpan di truk.
Bandingkan empat angka sebelum Anda membandingkan harga: kisaran ukuran, kecepatan spindel, waktu penggantian kepala cetakan, dan berat alat berat dengan reservoir oli penuh.
Alat berat yang berukuran 1/2 hingga 4 inci menangani sebagian besar pekerjaan bangunan, dan girboks kecepatan ganda lebih penting daripada tenaga kuda mentah karena cetakan besar menginginkan torsi, bukan RPM. Waktu pergantian adalah jumlah waktu yang dilupakan pembeli: head yang ditukar dalam sepuluh detik menghemat lebih banyak perpindahan dibandingkan spindel yang sedikit lebih cepat.
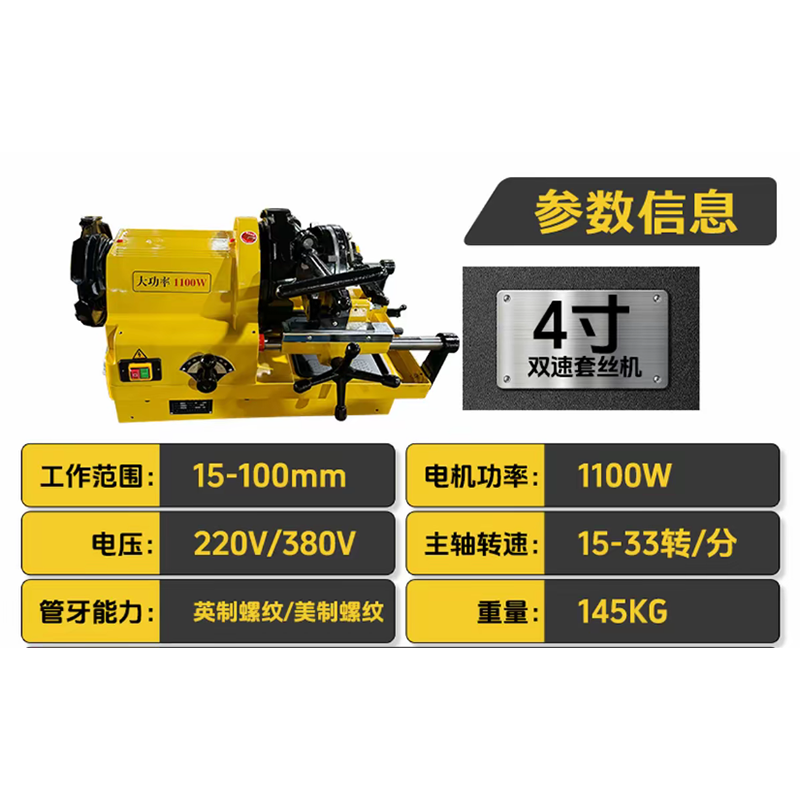 Mesin Threading Pipa Listrik Kecepatan Ganda SQ100 4 Inci Opsi kecepatan ganda 1/2–4 inci dengan tiga set cetakan, cocok untuk pekerjaan pipa bangunan dan industri yang memerlukan jangkauan dan penguliran yang stabil. Lihat Produk →
Pada fabrikasi volume tinggi, dua langkah paling lambat adalah membuang pipa dan memasukkan oli ke cetakan. Sebuah mesin threading cerdas dengan penjepitan otomatis dan serangan pengiriman minyak yang terkontrol, dan penghematan waktu pada setiap akhir biasanya merupakan hal yang memungkinkan biaya modal pada proyek multi-bulan.
Penyelesaian benang lebih ditentukan oleh cetakan dan oli dibandingkan tenaga motor, dan keduanya murah untuk dikendalikan.
 Threading Dies Bermata Dua untuk Mesin Threading Cerdas Ketika penyelesaian benang bergantung pada cetakan, set pengganti empat bagian ini menawarkan opsi pemotongan dua sisi dan BSPT, NPT, dan metrik. Lihat Produk →
Tidak. EMT disambung dengan set sekrup atau alat kompresi kompresi karena dindingnya terlalu tipis untuk menahan ulir tirus. Memaksa cetakan ke EMT akan meruntuhkan keasliannya dan merusak pipa dan fitting dudukan.
NPT meruncing standar dengan lancip 1:16. Kopling, bushing, dan konektor yang dibuat dengan bentuk ulir standar akan dipasang pada ulir yang dipotong dengan benar dengan tangan dan ditarik ke atas dengan satu atau dua putaran kunci pas.
Cukup panjang untuk memasangkan dengan tangan pada sebagian besar panjangnya dan diakhiri dengan kunci pas. Benang yang dipotong lebih panjang dari yang bisa dibungkus oleh kopling akan keluar dari bawah dan membuat sambungannya longgar.
Ya. Minyak mendinginkan cetakan, membersihkan serpihan dan mengontrol permukaan akhir. Pemotongan kering memperpendek umur cetakan secara tajam, menghasilkan puncak yang robek dan membuat dimensi benang melayang saat cetakan memanas.

Kompatibilitas Khusus: Didesain khusus untuk mesin threading cerdas, cetakan ini memiliki struktur mesin presisi tinggi yang sangat sesuai dengan p...
See Details
Mesin threading pipa listrik kecepatan ganda SQ100 4 inci 15-100mm ini dirancang untuk operasi threading pipa yang presisi dan efisien, dengan rent...
See Details
Pemotong kabel industri lithium-ion 18V ini adalah alat profesional yang dirancang untuk memotong kabel berdiameter besar. Dilengkapi dengan sis...
See Details
Gergaji dingin frekuensi variabel magnet permanen 220V 14" ini adalah alat pemotong kelas industri yang dirancang untuk memotong profil logam. D...
See Details
Palu putar tanpa sikat magnet tinggi lithium-ion XJ.709 21V adalah palu kelas industri dari merek Xiaojia. Dilengkapi dengan motor tanpa sikat berm...
See Details
Kunci pas dampak tanpa sikat lithium-ion XJ.533 21V adalah alat tanpa bertenaga kabel baterai 21V dari merek Xiaojia, yang menggabungkan masa pakai...
See Details
Bor/driver palu tanpa sikat lithium-ion XJ.615 21V adalah bor tanpa kabel serbaguna dari merek Xiaojia. Ditenagai oleh baterai 21V untuk portabilit...
See Details
Kunci pas ratchet sudut tanpa sikat XJ.592 16V adalah ratchet kelas industri kompak dari merek Xiaojia. Dilengkapi dengan motor tanpa sikat 16V dan...
See Details
Penggilingan sudut tanpa sikat magnet tinggi lithium-ion XJ.918 21V adalah penggiling kelas industri tugas berat dari merek Xiaojia. Dilengkapi ...
See Details
Gergaji listrik tanpa sikat XJ.204 16V 4" adalah gergaji mesin lithium-ion kompak dari merek Xiaojia. Ditenagai oleh motor tanpa sikat 16V denga...
See Details
Hak Cipta © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

